چرا گریس بیرینگ فن ذوب میشود؟
یکی از رایجترین مشکلات در تجهیزات دوار صنعتی، مشاهده خروج گریس از کاسهنمد یا نرم و روان شدن غیرعادی آن است. بسیاری از تکنسینها در اولین قدم تصور میکنند که کیفیت گریس کاهش یافته یا محصول نامرغوبی استفاده شده است؛ اما در بیشتر موارد، علت اصلی افزایش دمای بیرینگ است، نه ضعف گریس.
اگر یک فن سالها با یک نوع گریس مشخص و تحت شرایط ثابت کار کرده باشد و هیچ مشکلی نداشته باشد، اما اکنون گریس از بیرینگ خارج شود یا حالت روان پیدا کند، باید ابتدا تغییرات مکانیکی یا شرایط بهرهبرداری بررسی شوند. این رویکرد، پایه اصلی عیبیابی حرفهای در تجهیزات صنعتی است.
چرا افزایش دمای بیرینگ باعث ذوب شدن گریس میشود؟
گریس در حقیقت روانکار اصلی نیست؛ بلکه وظیفه آن نگهداری روغن پایه و آزادسازی تدریجی آن در محل تماس قطعات است. هنگامی که دمای بیرینگ افزایش پیدا میکند، روغن پایه سریعتر آزاد شده و اکسید میشود. در نتیجه گریس خاصیت روانکاری خود را از دست میدهد، نرم میشود و حتی ممکن است از کاسهنمد خارج شود.
به همین دلیل، مشاهده گریس ذوبشده معمولاً یک علامت هشدار است و نه علت اصلی خرابی.
۱۲ علت اصلی ذوب شدن گریس بیرینگ فن
۱. افزایش بار شعاعی فن
رایجترین علت افزایش دمای بیرینگ، افزایش بار وارد شده به پروانه فن است.
این اتفاق معمولاً در شرایط زیر رخ میدهد:
- چسبیدن گردوغبار یا مواد به پرهها
- گرفتگی پروانه
- تغییر دبی سیستم
- تغییر وضعیت دمپرها
- افزایش مقاومت جریان هوا
در این شرایط اصطکاک افزایش یافته و گرمای بیشتری تولید میشود.
نشانهها
- افزایش آمپر موتور
- افزایش ارتعاش
- افزایش تدریجی دمای بیرینگ
۲. ناهممحوری موتور و فن (Misalignment)
اگر پس از تعمیرات، تعویض کوپلینگ یا جابهجایی فونداسیون هممحوری دقیق رعایت نشود، بار اضافی به بیرینگ وارد میشود.
نتیجه این وضعیت:
- افزایش اصطکاک
- افزایش دمای بیرینگ
- کاهش عمر گریس
- خرابی زودرس بیرینگ
نشانه مهم این عیب، داغ شدن یک سمت بیرینگ نسبت به سمت دیگر است.
۳. خرابی خود بیرینگ
گاهی مشکل از خود بیرینگ است.
خرابیهایی مانند:
- پوستهشدن مسیر غلتش
- خستگی فلز
- خوردگی
- ترکهای ریز
باعث افزایش اصطکاک و در نهایت افزایش دما میشوند.
نشانههای این خرابی عبارتاند از:
- صدای زوزه
- ارتعاش با فرکانس مشخص
- افزایش تدریجی دما
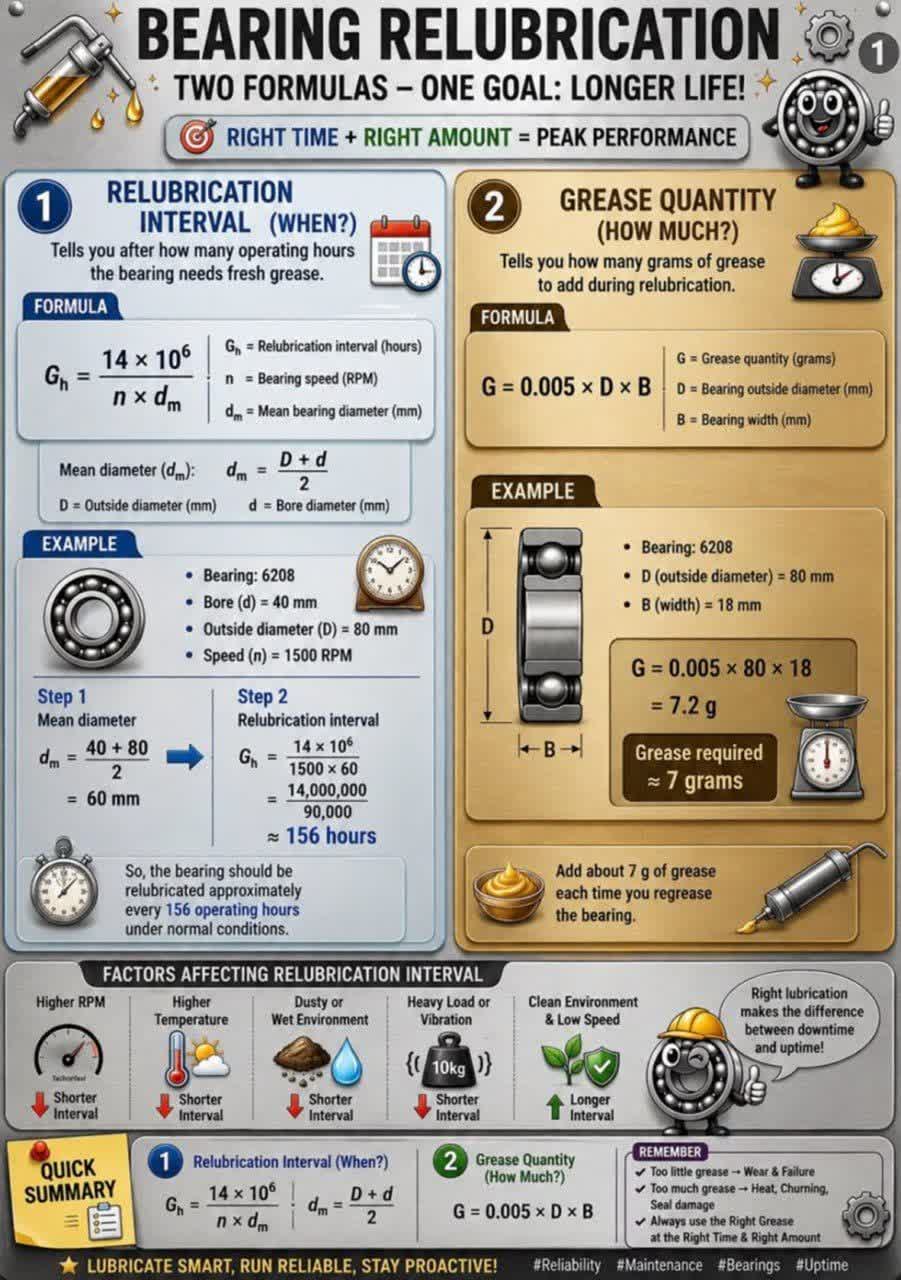
۴. بیشگریسی (Over Greasing)
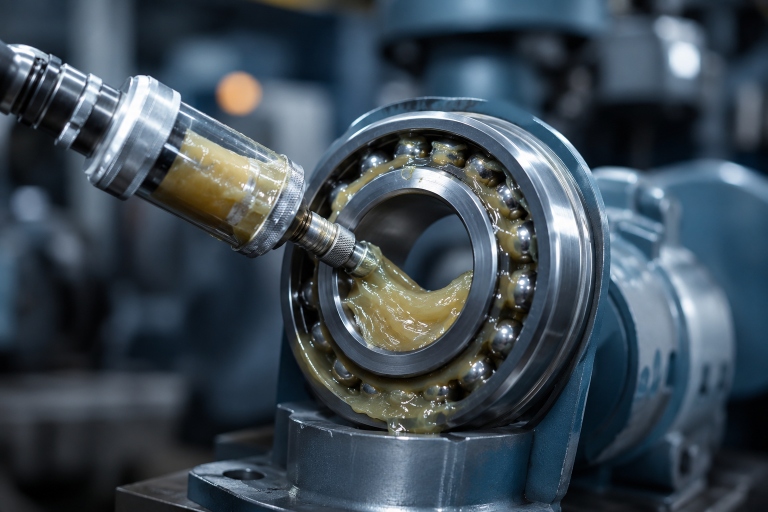
یکی از رایجترین اشتباهات در صنعت، تزریق بیش از حد گریس است.
بسیاری تصور میکنند هرچه گریس بیشتر باشد، روانکاری بهتر انجام میشود؛ اما واقعیت دقیقاً برعکس است.
گریس اضافی داخل بیرینگ توسط ساچمهها یا غلتکها دائماً هم زده میشود. این پدیده که Churning نام دارد، اصطکاک داخلی را افزایش داده و حتی میتواند دمای بیرینگ را بین ۲۰ تا ۳۰ درجه سانتیگراد بالا ببرد.
۵. کمبود گریس
کم بودن گریس نیز به همان اندازه خطرناک است.
وقتی روغن کافی بین سطوح وجود نداشته باشد، تماس فلز با فلز ایجاد میشود که پیامدهای آن عبارتاند از:
- افزایش سریع دما
- افزایش سایش
- ایجاد ارتعاش
- کاهش شدید عمر بیرینگ
۶. خرابی کاسهنمد
خرابی آببند باعث میشود:
- گریس از بیرینگ خارج شود.
- گردوغبار وارد محفظه شود.
- آلودگی افزایش پیدا کند.
- اصطکاک بیشتر شود.
در صنایع سیمان، فولاد و معادن این مشکل بسیار رایج است.
۷. آلودگی گریس
ورود گرد سیمان، گرد فلز، رطوبت یا آب باعث از بین رفتن فیلم روانکاری میشود.
در این شرایط، حتی بهترین گریس نیز نمیتواند عملکرد مناسبی داشته باشد و خرابی بیرینگ به سرعت آغاز میشود.
۸. استفاده از گریس نامناسب
گاهی مشکل از کیفیت گریس نیست؛ بلکه ناسازگاری آن با گریس قبلی یا انتخاب نادرست نوع گریس است.
مواردی مانند:
- پایه صابونی متفاوت
- ویسکوزیته نامناسب
- ناسازگاری با گریس قبلی
- کیفیت پایین روغن پایه
همگی میتوانند باعث نرم شدن یا تخریب سریع گریس شوند.
۹. افزایش سرعت فن
اگر دور فن به هر دلیلی افزایش پیدا کند، اصطکاک بیرینگ نیز بیشتر شده و دمای گریس بالا میرود.
۱۰. نامیزانی پروانه
جرم گرفتن پرهها، افتادن وزنه بالانس یا ساییدگی پروانه باعث افزایش بار دینامیکی و گرم شدن بیرینگ میشود.
۱۱. شل شدن فونداسیون
شل بودن پیچهای فونداسیون یا نشست پایهها موجب افزایش ارتعاش و در نهایت افزایش بار وارد بر بیرینگ خواهد شد.
۱۲. افزایش دمای محیط
اگر هوای اطراف بیرینگ به دلیل نشتی هوای داغ یا تغییر شرایط فرآیند گرمتر شود، دمای گریس نیز افزایش یافته و روان شدن آن سرعت میگیرد.
در اغلب موارد، ذوب شدن گریس نتیجه یک مشکل مکانیکی یا افزایش دمای بیرینگ است، نه ضعف خود گریس. بنابراین پیش از تعویض برند یا نوع گریس، باید شرایط کاری، وضعیت بیرینگ، میزان ارتعاش، بار، هممحوری و روش روانکاری بهدقت بررسی شوند.